上海广告喷绘与写真制作工期怎么算?加急订单如何高效排产
在广告制作行业摸爬滚打十余年,几乎每天都会接到客户急切的电话:“周五活动就要开始了,展架和喷绘今天能出吗?”这种场景太常见了。广告喷绘与写真制作的工期,从来不是拍脑袋决定的,它背后有一套基于材料特性、设备产能和工艺链路的严谨计算逻辑。今天,我们就从生产排程的角度,把这件事拆开讲清楚。
工期计算的核心变量:材料、尺寸与后道工序
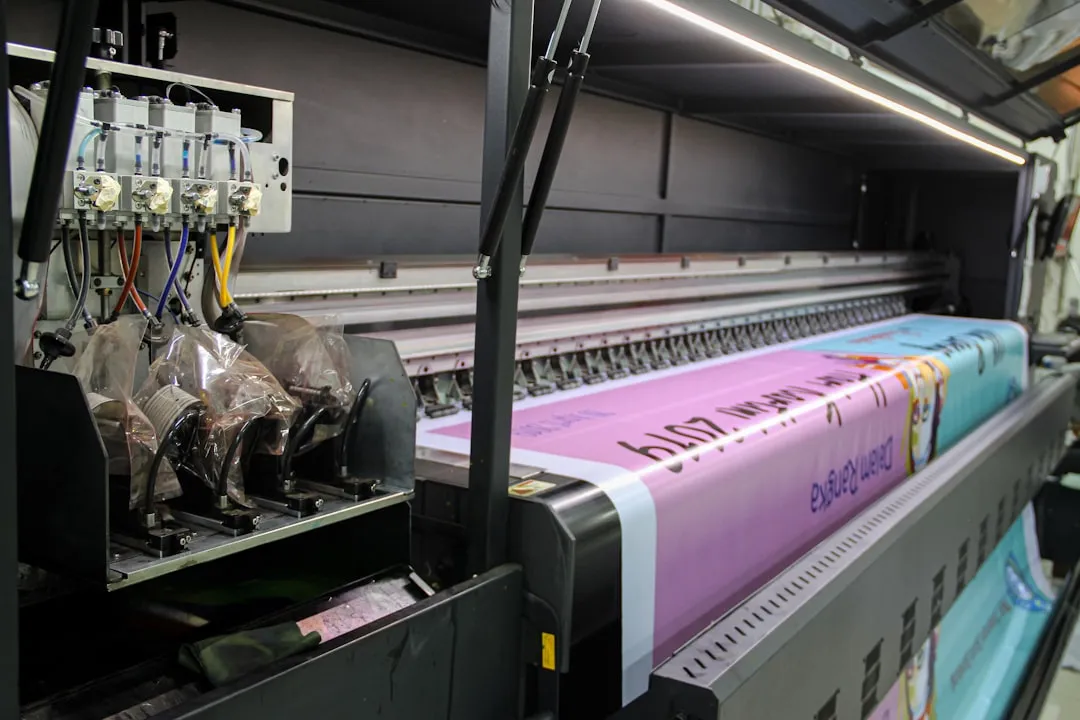
常规情况下,**广告喷绘**(如户外车贴、灯箱布)的机器输出速度约为每小时15-30平方米,而室内**写真制作**(如PP纸、背胶)因精度要求更高,速度可能降至每小时8-15平方米。但这只是裸机时间——真正的工期大头往往藏在后道:覆膜、裱板、裁切、包边。以一块2米×3米的KT板写真为例,打印仅需20分钟,但覆膜加裱板至少需要40分钟人工操作,如果涉及异形裁切,工时还要上浮30%。
所以,当客户询问“多久能好”时,我们内部会先拆解出三个时间块:文件处理与校色(0.5-1小时)、设备输出(按面积计算)、后道加工(按工艺复杂度计算)。三者相加,才是理论最短工期。忽略任何一环,都会导致交付延误。
加急订单的排产逻辑:不是“插队”而是“并线”
很多同行处理加急单的方式是粗暴地暂停当前订单,优先生产急单。这其实是大忌——频繁换纸、调色会浪费大量机时,反而拖慢整体进度。高效的做法是“并线排产”:将加急订单与正在生产的同材质、同色系订单合并到同一批次。比如,一台3.2米幅宽的喷绘机正在输出蓝色背景布,此时插入一块蓝色调的灯箱布加急单,几乎不产生额外准备时间,产能损耗可以控制在5%以内。
对于**展架搭建**这类涉及物理组装的需求,排产逻辑又不同。展架结构件(如易拉宝、X展架)的组装相对标准化,单套人工耗时约15分钟。但如果是定制木质或铝合金展架,则需要额外预留结构胶固化时间(通常4-6小时),这部分无法压缩。因此,我们的排产系统会为加急单单独标记“结构件预组装”节点,确保物料到位后能立刻拼装。
一个真实案例:从接单到出货的3小时极速流程
上周四下午2点,一家汽车4S店临时通知,次日上午需要一组8块门型展架画面,外加一块2.5米宽的形象墙软膜喷绘。按照常规流程,这个体量至少需要1.5个工作日。但我们通过快速路径完成了交付:
- 14:00-14:15 确认文件格式与色彩模式,直接调用设备ICC曲线,跳过打样环节;
- 14:15-15:10 软膜画面在5米宽幅机上以高速模式输出,同时写真机并行输出8块门型展架画面(每块仅0.36㎡,耗时极短);
- 15:10-16:00 软膜高频焊接热合、门型展架画面覆膜并扣边,两名后道师傅同步操作;
- 16:00-16:40 质检、卷收、专车同城配送,17:30前到达客户现场完成安装。
关键决策点在于:我们主动建议客户将门型展架画面统一改为PVC硬片材质,省去裱板环节,直接裁切扣边。这既保证了平整度,又砍掉了40分钟的后道干燥时间。这就是工艺选择对工期的杠杆效应。
给活动执行方的三条实操建议
- 文件命名包含关键信息:在源文件名中标注“材质-宽×高-数量-期望交付时间”,例如“KT板-2.3x1.8m-4块-明早9点”。这能减少沟通误差,让排产员第一时间做工艺匹配。
- 预留色彩确认缓冲:如果是品牌VI色(如企业Logo的标准红),务必提供潘通色号或实物色卡。否则一旦色差明显,返工造成的工期损失将是不可逆的。
- 将展架搭建与画面制作分开下单:很多客户误以为**标识标牌**和画面必须由同一家完成。实际上,如果展架结构需要定制开模,周期长达5-7天,完全可以先行下单结构件,同时并行制作画面,最后在交付现场合体,这是最节省总工期的策略。
从行业趋势看,数字印刷设备的自动化程度越来越高,自动收放卷系统、在线色彩检测装置正在普及,单台设备的有效产出比五年前提升了近40%。但工具升级无法替代排产智慧。对于广告制作公司而言,真正的核心竞争力在于对“工艺约束条件”的深刻理解——知道哪道工序可以用设备替代人工,哪道工序必须靠时间积累(如固化、干燥),这才是精准承诺交期的底气。
上海阳赞广广告有限公司始终认为,透明化的工期沟通比不切实际的“好好好”更重要。我们更愿意在接单前多花十分钟,用专业经验为你梳理出最经济的生产路径,而不是在交付前的一小时才告诉你“做不出来”。下次你的活动物料需要赶工,不妨先问一句:“我的画面需要覆膜吗?展架是标准件还是定制件?”——答案里,就藏着工期的密码。