上海广告喷绘与写真制作工艺流程及色彩管理要点解析
广告喷绘与写真制作,看似只是“打印”一道工序,实则牵涉到材料学、色彩管理、后期加工乃至现场安装的多个环节。上海阳赞广广告有限公司在服务客户的过程中,常遇到因前期工艺把控不严而导致的返工案例。这篇文章,我以技术编辑的身份,把我们在车间里实际跑过的流程、踩过的坑,以及沉淀下来的参数要点,做个系统梳理。
一、喷绘与写真的核心工艺差异及参数设定
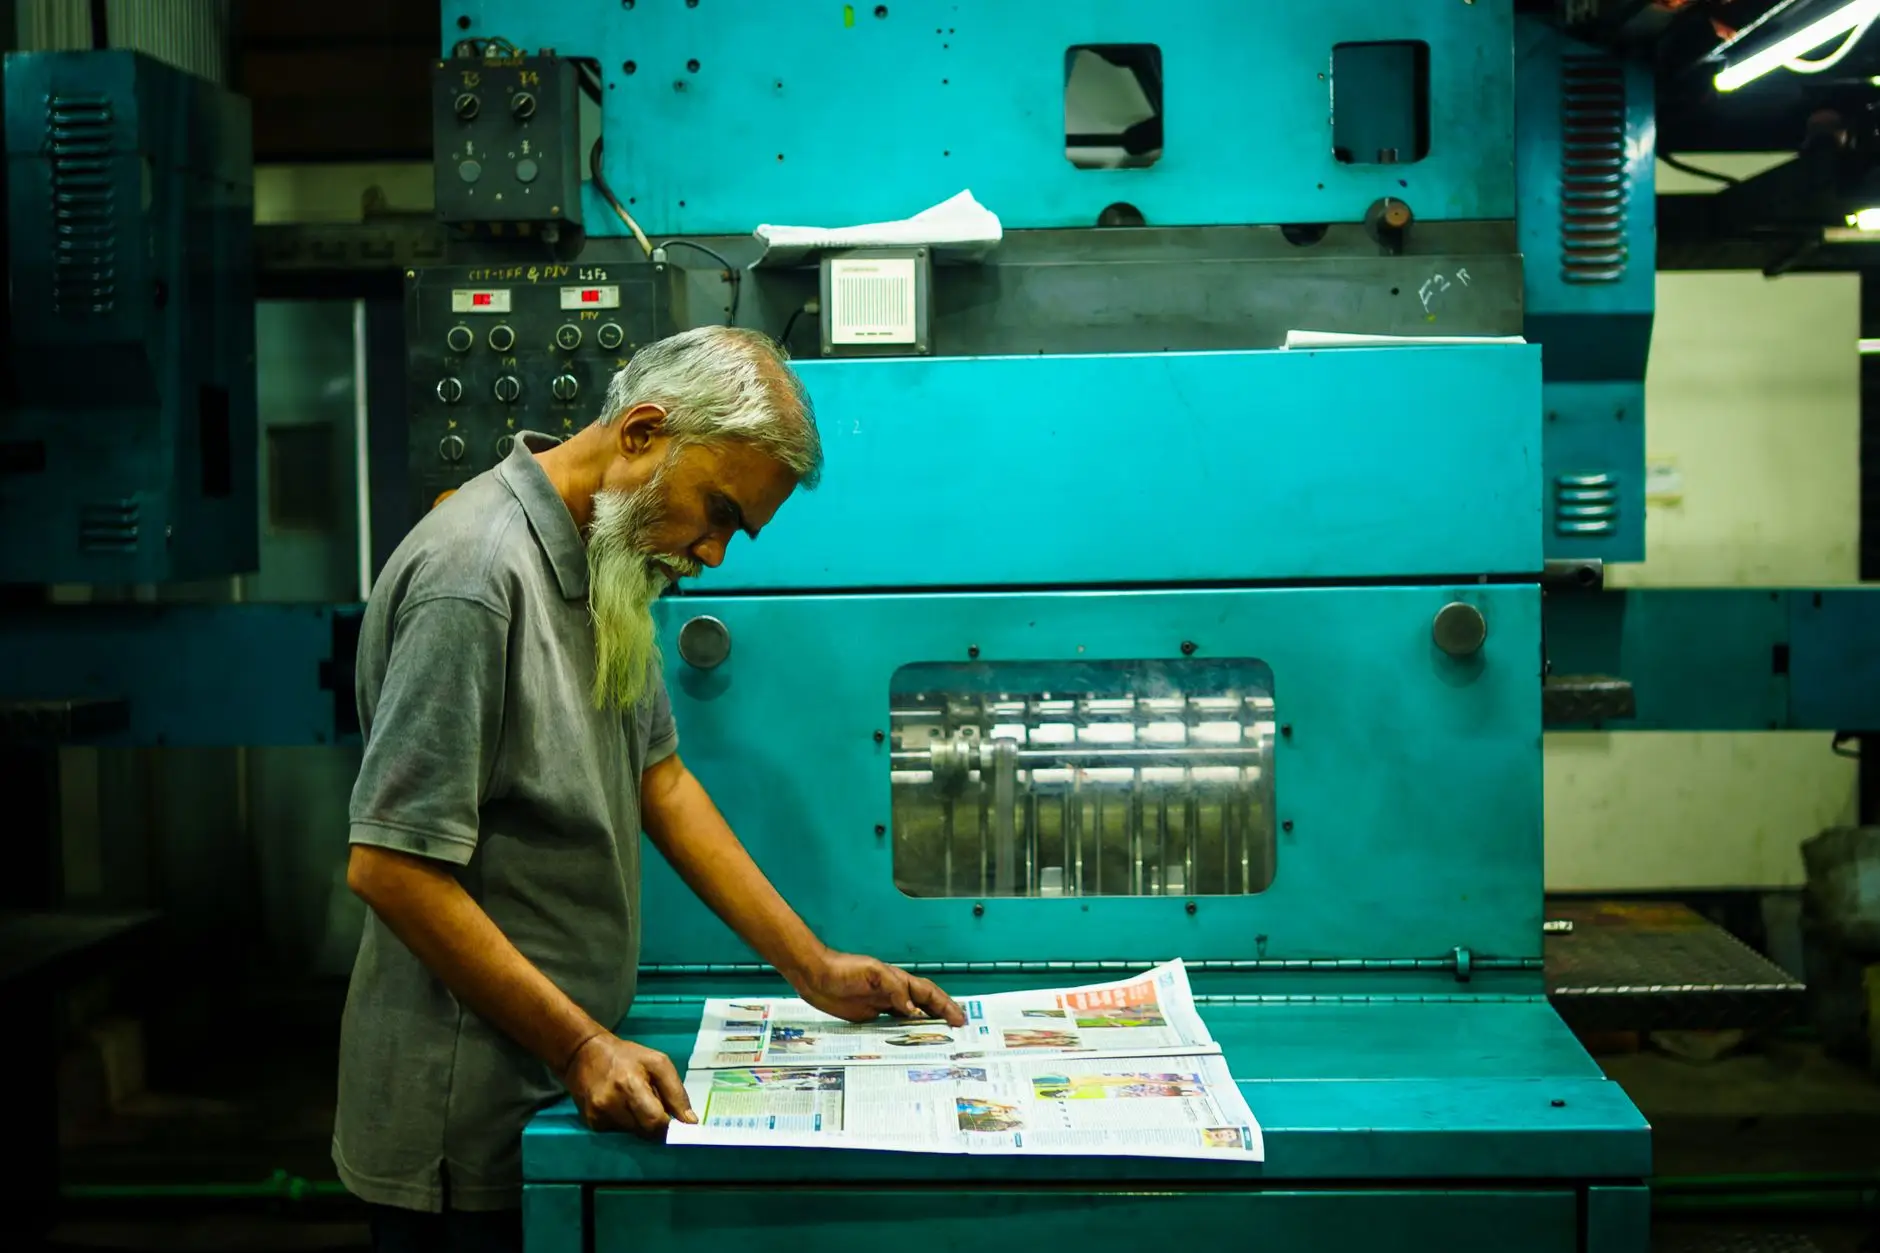
很多客户分不清喷绘和写真的区别,其实两者在设备精度、墨水类型和适用场景上泾渭分明。广告喷绘通常指户外大幅面画面,使用溶剂型或弱溶剂墨水,输出分辨率一般在30-72 DPI之间,材质多为喷绘布、网格布或车贴,特点是耐候性强、成本可控。而写真制作则偏向室内或近距离观赏场景,采用水性或弱溶剂墨水配合高精度压电喷头,分辨率需达到720-1440 DPI,常用材质有PP纸、灯片、油画布等。
在实际操作中,我们会根据画面尺寸和观看距离来反推输出精度。例如,一块6米宽的大型户外广告牌,观看距离在10米以上,喷绘分辨率设定为40 DPI就足够;而商场里的易拉宝或灯箱画面,观看距离仅1米左右,写真机必须开到1440 DPI才能保证细节清晰。这里有个行业内常被忽略的细节:喷绘的“墨量”控制在80%-100%之间,而写真要控制在60%-80%,否则容易产生堆墨或色彩发闷的问题。
色彩管理:从屏幕到实物的“所见即所得”
色彩偏差是客户投诉的高发区,根源往往在于色彩管理链路断裂。我们公司内部执行一套严格的校色流程,核心思路是“三段校准”。第一步,显示器硬件校色,使用爱色丽i1Pro校色仪将屏幕亮度锁定在120 cd/m²,色温6500K;第二步,打印机色彩特性文件(ICC Profile)的定期更新,尤其是更换墨水批次或打印头后,必须重新生成曲线;第三步,打样确认,任何批量订单在正式生产前,都要用同材质、同墨量打出一份A3小样,由客户签字确认。
不过,即便做了以上三步,喷绘与写真仍会存在10%-15%的色差,这受限于介质吸收率与墨水干燥速度。我们的解决方式是:在制作文件时,将RGB模式的图片统一转为CMYK模式,并针对喷绘布这类吸墨性强的材料,将色彩饱和度预设提高5%左右,以抵消墨水下渗造成的灰暗感。
二、展架搭建与标识标牌的后道工艺衔接
画面打印完成后,真正的考验才刚开始。无论是展架搭建还是标识标牌的安装,都与打印环节的预留尺寸和定位标记息息相关。以常见的易拉宝和门型展架为例,我们要求画面四周必须预留3-5mm的出血位,且底部要留出卷轴卡槽的嵌入空间,否则现场组装时极易出现白边或卡不紧的情况。
对于标识标牌这类硬质材料,我们通常将写真画面裱贴到KT板或亚克力板上,再裁切造型。这里有一个关键工艺参数:裱贴时的环境温度必须控制在18-25℃,湿度低于60%。温度过低会导致背胶粘性下降,后期容易出现气泡或边缘翘起;湿度太高则会让纸张受潮变形,影响标识标牌的整体平整度。我们在车间里常年放置温湿度计,就是为了卡住这个物理极限。
常见问题排查:起泡、偏色与拼接痕
问得最多的三个问题,我们直接给出对策。第一,画面起泡。原因多半是覆膜温度与压力不匹配,或是画面在打印后未充分干燥。解决方法是覆膜机温度设定在45-55℃,压力根据膜厚调整,并在覆膜前用手指触摸画面确认无粘感。第二,大面积深色块出现条纹。这通常是喷头断针或墨头堵塞造成的,我们要求每班开机前必须打印测试条,发现断线立即执行清洗程序。第三,拼接画面的错位。超过3米宽的喷绘画面需要拼接时,我们会采用“搭接法”而非“平接法”,搭接量控制在1-1.5厘米,并在搭接处做羽化处理,这样从视觉上几乎看不出接缝。
还有一点容易被忽略,就是油墨的干燥时间。很多广告喷绘在打印完就立刻打包发货,这会导致画面在卷曲状态下产生“蹭墨”现象。我们规定,喷绘完成后至少静置2小时,写真画面则要等待4小时以上,待溶剂完全挥发后再进行裁切和打包。这个细节虽然拖慢了一点交付周期,但能大幅降低售后率。
广告喷绘、写真制作、展架搭建、标识标牌,每一项都是系统工程。上海阳赞广广告有限公司在多年的项目执行中,始终把这些工艺参数和色彩管理要点当作车间铁律。如果你在物料制作上遇到类似难题,欢迎直接和我们探讨,毕竟纸上谈兵不如现场看一次打样来得直观。